


Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / CNC stroj za površinsko brušenje: Potpuni vodič za kupnju za precizno brušenje
CNC stroj za površinsko brušenje: Potpuni vodič za kupnju za precizno brušenje
 2026.08.20
 Vijesti iz industrije
Vaša posljednja ponuda zahtijeva ravne, paralelne površine na čeličnim pločama širine 20 inča i dužine 60 inča, a tolerancija se mjeri u desetinkama tisućinki inča. CNC stroj za površinsko brušenje koji instalirate za taj posao odlučit će hoće li narudžba generirati profit ili hrpu odbijenih dijelova.
Nakon više od 20 godina izrade preciznih alatnih strojeva, svakom kupcu dajemo isti savjet u četiri točke: prvo provjerite kapacitet stola, zatim sposobnost ravnosti, zatim vrstu kontrole i na kraju dugoročnu podršku proizvođača. Nakon što su ta četvorica u pravu, lako je riješiti preostale detalje.
Taj savjet dolazi iz izravnog iskustva. na Nantong tehnologija nove ere , dizajnirali smo i proizveli CNC strojeve za površinsko brušenje uz naše EDM i linije obradnih centara, tako da vidimo kako se ti strojevi ponašaju u radionicama kalupa, tvornicama dijelova i alatnicama na različitim tržištima.
Što radi CNC brusilica
CNC stroj za površinsko brušenje uklanja materijal rotirajućim abrazivnim kotačem kako bi se stvorila ravna, paralelna, glatka referentna ravnina. Izradak se drži na elektromagnetskoj steznoj glavi koja se nalazi na klipnom stolu; stol se kreće naprijed-natrag ispod kotača dok se glava kotača pomiče prema dolje u kontroliranim koracima. U CNC stroju, pomicanje stola, položaj poprečnog napredovanja, okomito napredovanje prema dolje, ciklusi obrade i kompenzacija trošenja kotača izvršavaju se automatski iz programa izrade dijelova.
Struktura je jednostavna u konceptu, ali zahtjevna u praksi: svaka se komponenta mora oduprijeti deformaciji i toplini ako konačna površina želi biti uistinu ravna. Označeni dijagram u nastavku prikazuje ključne elemente tipične konfiguracije.
Slika 1. Izometrijska shema CNC površinske brusilice: 1 postolje stroja, 2 stol s magnetskom steznom glavom i obratkom, 3 brusna ploča i štitnik, 4 glava kotača i vreteno, 5 CNC upravljačka ploča, 6 stup s okomitim vodilicama.
Najčešće konfiguracije strojeva
- Plošna brusilica s vodoravnim vretenom i klipnim stolom — standardni izbor za precizno ravno brušenje u alatnicama i proizvodnim pogonima.
- Površinska brusilica s okomitim vretenom — koristi lice čašice ili segmentnog kotača za brzo uklanjanje materijala na velikim radnim površinama.
- Plošna brusilica s rotacijskim stolom — kontinuirano prolazi kroz rad ispod kotača, prilagođena okruglim ili prstenastim dijelovima.
Među ovim tipovima, stroj s klipnim stolom s vodoravnim vretenom ostaje radni konj jer uravnotežuje preciznost, krutost i cijenu.
Kako odabrati pravu CNC površinsku brusilicu
Kupci redovito traže jednu univerzalnu specifikaciju, ali jedinstvenog odgovora nema. Posao s kalupnom pločom, serija preciznih habajućih ploča i dio za dugotrajnu proizvodnju favoriziraju različit stroj. Prođite kroz ovih šest točaka redom:
- Stol i putna kuverta. Stol mora nositi vaš najduži obradak i još uvijek ostaviti prostora za prekomjerni hod kotača.
- Snaga vretena i veličina kotača. Više snage brže uklanja materijal, ali glava kotača mora ostati kruta.
- Ravnost i paralelizam. Provjerite prihvatljive vrijednosti za cijelu duljinu brušenja, a ne samo za kratki ispitni komad.
- Kontrolna razina. Odaberite ručni, programski upravljani ili potpuni CNC u skladu s vašim serijskim uzorkom i vještinama operatera.
- Automatika i pribor. Automatsko dotjerivanje kotača, filtriranje rashladne tekućine i magnetska stezna glava štede sate u proizvodnji.
- Kvaliteta izrade i usluga. Lijevano postolje stroja, dizajn vodilice i sposobnost proizvođača da nabavi rezervne dijelove bitniji su od boje.
| Klasa stroja | Opterećenje operatera | Veličina serije | Ponovljivost | Tipična upotreba |
|---|---|---|---|---|
| Ručna precizna površinska brusilica | visoko | Jednokratne | Ovisno o operateru | Alatnica, popravak kalupa |
| Hidraulički pravokutni stolni mlin | srednje | srednje | dobro | Ravne ploče, kalupni čelik |
| Programski upravljana površinska brusilica | Niska do srednja | srednje to large | visoko | Serijska proizvodnja, automatsko oblačenje |
| Potpuno CNC površinska brusilica | Vještina programiranja | Mali prema velikim | Vrlo visoko | Složeni ciklusi, vožnje bez nadzora |
Ako vaš posao uključuje česte promjene serije, a linija stroja za površinsko brušenje s programskim upravljanjem nudi praktičnu sredinu: pohranjeni ciklusi brušenja brzo se postavljaju, dok automatsko dotjerivanje održava točak u dosljednom stanju rezanja.
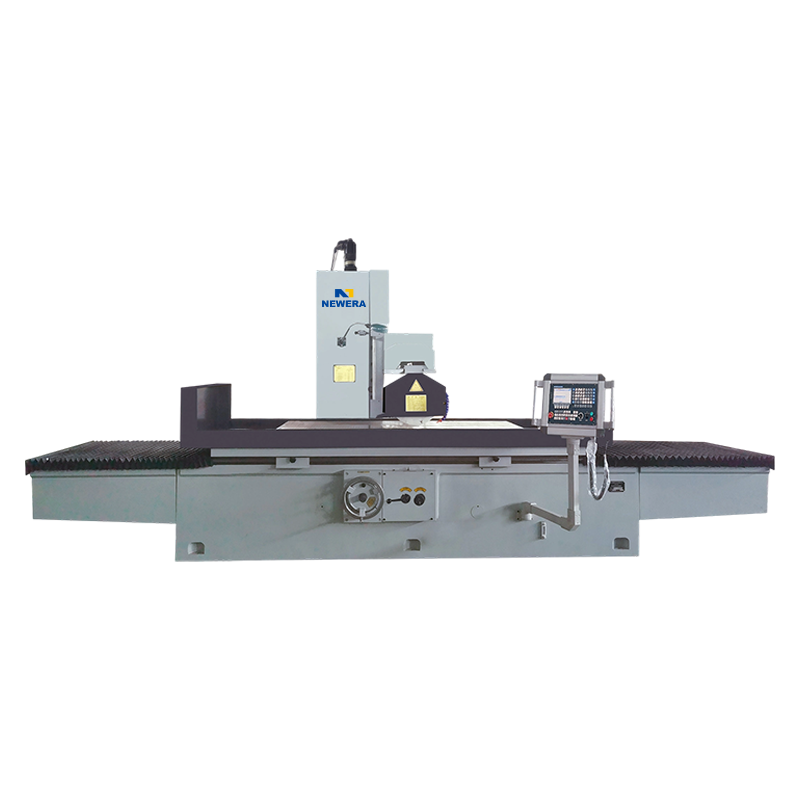 CKM7140/7150/7163/7180 Proizvođači strojeva za površinsko brušenje s programskom kontrolom Nantong tehnologija nove ere Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Pogledajte proizvod →
Kakvu preciznost možete očekivati?
Ravnost je broj koji kupci prvo pitaju. Precizna površinska brusilica u dobrom stanju obično drži ravnost unutar 0,005 mm preko 500 mm duljine brušenja, a visokoprecizni strojevi to poboljšavaju prema 0,003 mm. Paralelizam između dva lica ostaje u istom redu veličine. Površinska obrada je zaseban parametar; grafikon u nastavku prikazuje tipične srednje vrijednosti Ra za uobičajene procese završne obrade.
Slika 2. Srednje vrijednosti Ra za uobičajene procese završne obrade, na temelju tipičnih podataka iz priručnika za strojnu obradu; niže je glađe.
Ista Ra vrijednost na dva različita stroja još uvijek može sakriti razlike u tragovima opeklina, istrošenosti kotača i toplinskoj stabilnosti. Kontrolirani pomak i automatsko dotjerivanje utječu na te rezultate jednako kao i samo vreteno. Za rad na kalupima i alatima, naš 250AH precizni strojevi za površinsko brušenje kombinirajte fine korake dolje s krutom glavom kotača, što ovu razinu preciznosti održava praktičnom u alatnici srednje veličine.
 250AH/250AHR/250AHD proizvođači strojeva za precizno brušenje površina, tvrtka - Nantong tehnologija nove ere Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Pogledajte proizvod →
CNC naspram ručnih i hidrauličkih površinskih brusilica
Na ručnoj površinskoj brusilici, kvaliteta ovisi o disciplini operatera: učestalost obrade kotača, protok rashladne tekućine i procjena uvlačenja prema dolje mijenjaju dio za dijelom. Programski upravljani i CNC strojevi prenose tu odgovornost na upravljački sustav. Mjerljivi dobici isti su u gotovo svakoj trgovini:
- Ponovljiva ravnost od prvog komada serije do posljednjeg.
- Automatsko dotjerivanje kotača nakon programiranog broja prolaza.
- Kraće vrijeme postavljanja kada se vrati isti posao.
- Stabilnija obrada površine bez obzira na promjene stupnja prijenosa.
Sposobnost ravnosti također se mjeri s duljinom dijela. Grafikon u nastavku prikazuje tipične raspone prihvatljivosti za standardno i visoko precizno brušenje na uobičajenim duljinama brušenja.
Slika 3. Ilustrativni raspon prihvatljivosti ravnosti koji se obično nalazi u listovima sa specifikacijama površinske brusilice; stvarne vrijednosti ovise o modelu i stanju stroja.
Veća korist je iskoristivost. CNC ili programski kontrolirani stroj može pokrenuti kompletan ciklus obrade i brušenja uz samo lagani nadzor, oslobađajući vašeg najboljeg strojara za rad na postavljanju i mjerenju. Kompromis je ulazna cijena i potreba za nekim tko može programirati cikluse.
Mnoge trgovine ne trebaju potpuni CNC kontroler za ovoliku automatizaciju. The M7132 do M7180 pravokutne površinske brusilice s horizontalnom osovinom i pravokutnim stolom koristite pokretni radni hod stola i unakrsno uvlačenje kako biste smanjili fizičko opterećenje dok još uvijek dopuštate ručnu kontrolu, što ih čini prirodnim korakom između stolnog brušenja i potpunog CNC-a.
 M7132/7140/7150/7163/7180-16 Horizontalna osovina Pravokutni stol za površinsko brušenje Nantong tehnologija nove ere Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Pogledajte proizvod →
Aplikacije koje vidimo svaki dan
Površinske brusilice proizvode ravne referentne površine na koje se kasniji rad temelji. Industrije koje ovise o njima dijele zajedničku potrebu za preciznim podacima:
- Kalup i kalup: blokovi kalupa, ploče kalupa i umetci koji se moraju zatvoriti i poravnati unutar mikrona.
- Automobili: ploče mjenjača, ploče za razdvajanje kvačila i površine kočnica.
- Zrakoplovstvo: kontrolni uređaji i referentni blokovi korijena oštrice.
- Medicina i elektronika: precizni odstojnici, kućišta senzora i ispitni uređaji.
U tim radionicama brušenje je često prva operacija nakon piljenja jer stvara referentnu vrijednost za sve sljedeće strojne obrade. Za praktične savjete i radna iskustva koja nadilaze katalog, naš vijesti iz industrije o primjenama alatnih strojeva objašnjava na što treba paziti tijekom instalacije, presvlačenja i postavljanja.
Budžetiranje i dugoročna vrijednost
Cjenovnik je lako usporediti; troškovi životnog ciklusa nisu. Četiri troškovne stavke određuju koliko vas stvarno košta površinska brusilica:
- Cijena stroja. Veličina stola i razina kontrole dominiraju ovom brojkom.
- Alati. Stalak za balansiranje kotača, dijamantna kutija, filter rashladne tekućine i dobra magnetna stezna glava.
- Instalacija i obuka. CNC brusilica je produktivna onoliko koliko je produktivan operater koji je programira.
- Održavanje i rezervni dijelovi. Istrošenost vodilice, kvaliteta hidrauličkog ulja i ležajevi vretena odlučuju o desetogodišnjoj točnosti stroja.
Prema našem iskustvu, kupci koji uspoređuju prihvatljive vrijednosti ravnosti, dizajn vodilice i funkcije upravljanja prije nego što pogledaju cjenik, dosljedno završavaju s nižom cijenom po osnovnom dijelu. Stroj proizvođača s vlastitim proizvodnim i montažnim centrom također vam daje jedno mjesto na kojem možete potražiti odgovore, a bezbrižnost je dio vrijednosti.
CNC stroj za površinsko brušenje FAQ
Što je CNC stroj za površinsko brušenje?
CNC stroj za površinsko brušenje koristi rotirajući abrazivni kotač za izradu ravnih, paralelnih, glatkih površina na metalnim dijelovima. CNC kontrola automatizira kretanje stola, poprečno uvlačenje, uvlačenje prema dolje, dotjerivanje kotača i kompenzaciju trošenja, tako da operater može reproducirati isti rezultat na svakom dijelu.
Koja je razlika između površinske i cilindrične brusilice?
Površinska brusilica proizvodi ravne površine na radnim komadima koji se drže na klipnom stolu, dok cilindrična brusilica rotira obradak oko vlastite osi za brušenje vanjskih ili unutarnjih promjera. Oba koriste abrazivne kotače, ali kinematika stroja i radni držač potpuno su različiti.
Koliko košta CNC brusilica?
Cijena uglavnom ovisi o veličini stola, snazi vretena i razini kontrole. Mala ručna površinska brusilica najjeftinija je ulazna točka, dok potpuni CNC stroj s automatskim obrađivanjem i filtracijom rashladnog sredstva predstavlja veću investiciju, ali za serijsku proizvodnju obično se isplati ušteđenim radom i smanjenim otpadom.
Koju površinsku obradu može postići stroj za površinsko brušenje?
Uobičajene vrijednosti Ra kreću se od 0,2 do 0,8 µm za uobičajeno površinsko brušenje. Uz fino obrađivanje, uravnotežene kotače i stabilnu rashladnu tekućinu, precizni strojevi mogu doseći oko 0,1 µm Ra, što pokriva većinu zahtjeva za kalupe i alate.
Koja je razlika između površinske brusilice s horizontalnim i vertikalnim vretenom?
Stroj s horizontalnim vretenom brusi s periferijom kotača i standardni je izbor za ravne površine visoke preciznosti; stroj s okomitim vretenom brusi s prednjom stranom kotača, brže uklanja metal na velikim površinama i poželjan je za uklanjanje teških materijala gdje je završna obrada manje kritična.
Kako održavati stroj za površinsko brušenje?
Održavajte magnetsku steznu glavu čistom i demagnetiziranom nakon svakog posla, ispirite rashladnu tekućinu i provjeravajte njenu koncentraciju jednom tjedno, dotjerajte kotač kad zastakli, podmažite kanale prema rasporedu i povremeno provjeravajte ravnost stola i točnost dolje kako se mala istrošenost ne bi pretvorila u otpadne dijelove.


Ako ste zainteresirani za naše proizvode, molimo konzultirajte nas.
KONTAKT PODACI
Nantong New Era Technology Co., LTD
- Industrijski park s pet zvjezdica, okrug Chongchuan, grad Nantong, provincija Jiangsu, Kina
- TEL:+86-19851302688
- E-Mail: [email protected]
Proizvodi
Brza veza
Vijesti
Mobilni terminal
