


Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Objašnjene vrste EDM: Praktični vodič za klase CNC EDM strojeva za udubljenje
Objašnjene vrste EDM: Praktični vodič za klase CNC EDM strojeva za udubljenje
 2026.08.26
 Vijesti iz industrije
Pitajte deset upravitelja alatnica koji EDM stroj koriste i čut ćete deset varijacija istog odgovora: udubljivač, žica ili bušenje rupa. Dio koji zbunjuje nove kupce je kontrolna razina otisnuta na stroju—ZNC, PNC ili CNC. Ako vaš posao uključuje slijepu šupljinu kalupa s oblikovanom elektrodom, praktična odluka obično je upravljačka razina, a ne obitelj procesa. Ovaj vodič počinje s glavnim vrstama EDM procesa, zatim uspoređuje tri kontrolne arhitekture sinker EDM i pokazuje koja odgovara tipičnom proračunu i radnom opterećenju radionice.
Pregled vrsta EDM: udubljivač, žica i bušenje rupa
Strojna obrada električnim pražnjenjem uklanja materijal kontroliranim iskrama između dvije elektrode. Sinker EDM oblikuje oblik prethodno obrađene elektrode u izratku ispod dielektrične tekućine. Žičana erozija reže put kroz čvrsti obradak pomoću tanke žice pod naponom. EDM za bušenje rupa koristi rotirajuću cjevastu elektrodu za izradu dubokih rupa malog promjera. Mikro EDM skalira isti princip do vrlo malih značajki. Među njima, sinker EDM je najčešći izbor za šupljine kalupa jer može proizvesti slijepe džepove, rebra i teksturirane površine do kojih žica ne može doći.
| Vrsta EDM | Proces | Najbolje za | elektroda | Tipičan rezultat |
|---|---|---|---|---|
| Sinker EDM | Formirana elektroda nagriza šupljinu | Kalupne šupljine, matrice, složeni 3D oblici | Grafitni ili bakreni blok | Slijepe šupljine s finom ili teksturiranom završnom obradom |
| Wire EDM | Putujuća žica presijeca dio | Matrice za štancanje, alati za precizno bušenje | Mjedena ili pocinčana žica | Čisti rubovi i visoka točnost dimenzija |
| EDM za bušenje rupa | Rotirajuća cijevna elektroda gori duboku rupu | Rupe za hlađenje, rupe za početak navoja žice | Cjevasta mjedena ili bakrena elektroda | Brzo bušenje dubokih rupa s manje srha |
| Micro EDM | Minijaturne elektrode s niskom energijom pražnjenja | Mikro kalupi, mlaznice, medicinske komponente | Mikro štapićasta ili cijevna elektroda | Vrlo fini detalji i male značajke |
Kompromisi se ne tiču samo oblika. Wire EDM nema bočne sile i daje vrlo čiste rubove, ali mu je potrebna početna rupa i reže samo kroz elemente. Sinker EDM je izvrstan kada elektroda može izravno dosegnuti složenu šupljinu. Za trgovine koje ocjenjuju svoj prvi stroj, sinker EDM strojevi ostaju najfleksibilnija ulazna točka jer se jedna elektroda može ponovno upotrijebiti za skupinu identičnih šupljina.
U sinker EDM, princip rada je jednostavan: servo glava drži elektrodu, dielektrični spremnik okružuje područje obrade, a obradak stoji na stolu s kontroliranim iskrištem između elektrode i površine dijela.
Pojednostavljeni izometrijski prikaz EDM sustava potapača.
Razine upravljanja sinkerom EDM: ZNC, PNC i CNC
Nakon što se odlučite za eroziju sinkera, sustav upravljanja definira sposobnost stroja, cijenu i razinu vještine operatera koju zahtijeva. Na tržištu su uobičajene tri upravljačke arhitekture: ZNC, PNC i CNC. Dijele isti mehanički temelj, ali se razlikuju u tome koliko je slijed strojne obrade automatiziran.
ZNC strojevi: Ručno pozicioniranje s automatskom Z-osi
ZNC je kratica za numeričko upravljanje osi Z. Stroj automatski upravlja dubinom iskrenja, dok operater ručno postavlja X i Y i upravlja postavljanjem elektroda. Ovo je najjednostavnija EDM arhitektura i praktična opcija za alatnice s iskusnim postavljačima i malim količinama proizvodnje. Ako su vaš tijek rada male serije, kompaktan ZNC-450 potapač EDM daje vam kontrolirani ciklus paljenja bez ulaganja u vrhunsku kontrolu.
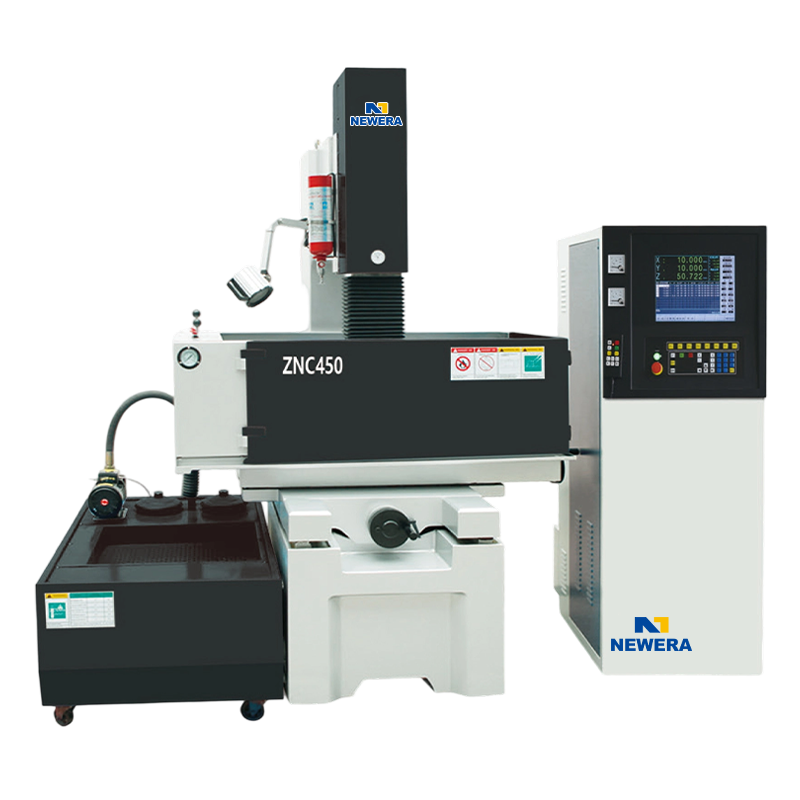 ZNC 450 EDM stroj za utapanje matrice/Sinker EDM Proizvođači, tvrtka - Nantong Novo Nantong New Era Technology Co., Ltd je kineski OEM/ODM ZNC 450 EDM stroj za utapanje/EDM proizvođač i tvrtka, Fog sustav de... Pogledajte proizvod →
PNC strojevi: programirani položaji i sekvence
PNC strojevi dodaju memoriju i programabilno pozicioniranje. Operater može pohraniti položaje elektroda, dubine iskrenja i sekvence ispiranja, što smanjuje vrijeme postavljanja kada kalup ima više šupljina. Za trgovine koje proizvode veće serije ili poslove koji se često ponavljaju, automatizacija a PNC-450 potapač EDM pruža se obično brzo vraća kroz dosljednije cikluse i manje nadzora.
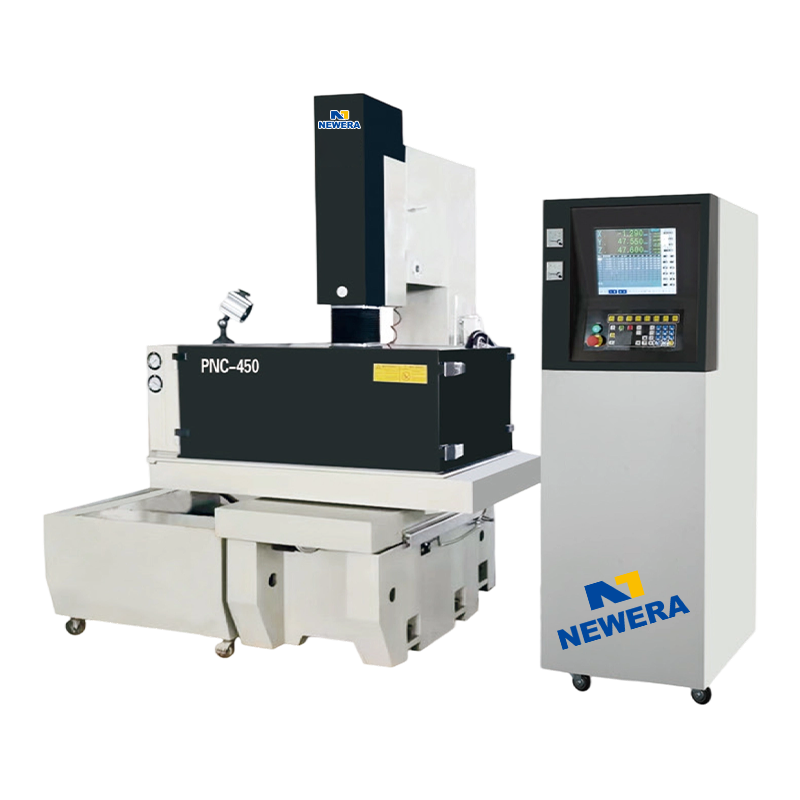 PNC 450 EDM stroj za utapanje matrice/Sinker EDM Proizvođači, tvrtka - Nantong Novo Nantong New Era Technology Co., Ltd je kineski OEM/ODM PNC 450 EDM stroj za utapanje/EDM proizvođač i tvrtka, Fog sustav de... Pogledajte proizvod →
CNC strojevi: Puna višeosna obrada
CNC EDM uređaji za utapanje idu dalje od koncepta s potpunom višeosnom koordinacijom. Kontrola može pokretati X, Y, Z i dodatne rotacijske osi, kružiti oko elektrode radi poboljšanja ispiranja, stvoriti konusnu ili spiralnu eroziju i podržavati rad bez nadzora sa sustavima za promjenu alata. Ovo je kategorija koju treba odabrati za visoko precizne kalupe i matrice gdje ponovljivost i dugi rad bez nadzora opravdavaju višu cijenu. Stroj u ovoj klasi, kao što je CNC-540 erozija za utapanje , premješta napor postavljanja s operatera na CAM program.
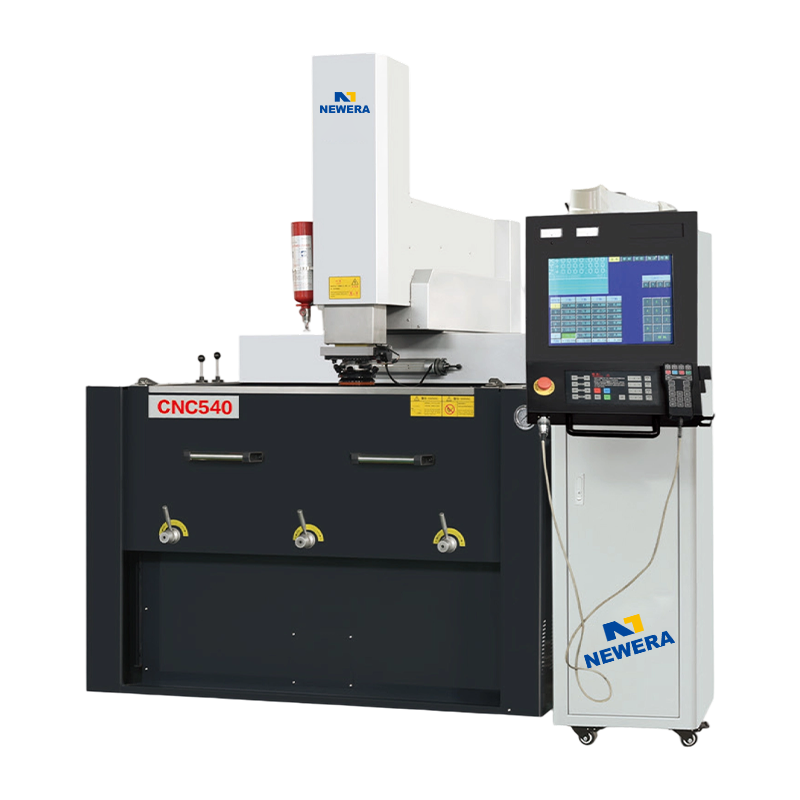 CNC 540 EDM stroj za utapanje matrice/Sinker EDM Proizvođači, tvrtka - Nantong Novo Nantong New Era Technology Co., Ltd je kineski OEM/ODM CNC 540 EDM stroj za utapanje/EDM proizvođač i tvrtka, visoko kruti... Pogledajte proizvod →
Relativna usporedba ZNC, PNC i CNC razina upravljanja. Viša ocjena cijene znači skuplji stroj.
Kako odabrati pravu vrstu EDM
Ne postoji univerzalni odgovor. Odluka bi trebala započeti s geometrijom dijela, a zatim prijeći na obujam proizvodnje. U industriji strojne obrade, najpouzdaniji pristup je prvo uskladiti familiju procesa s oblikom značajke, zatim odabrati razinu kontrole na temelju toga koliko sati će stroj stvarno raditi.
- Slijepe šupljine s formiranim elektrodama upućuju na sinker EDM.
- Prorezane konture u kaljenom čeliku pokazuju na EDM žicu.
- Duboke rupe za hlađenje ili rupe za uvlačenje žice upućuju na EDM bušenje rupa.
- Visoko miješanje i česti poslovi koji se ponavljaju čine PNC stroj privlačnim.
- CNC zarađuje svoju premiju danonoćnim radom bez nadzora.
- Mali volumen i visokokvalificirani operateri još uvijek mogu postići dobre rezultate sa ZNC-om.
Prije nego što odobrite proračun, pregledajte što a sinker EDM realno može podnijeti kako ne biste pretjerali s preciznošću ili premalili radni spremnik.
Često postavljana pitanja o EDM vrstama
Koja je razlika između EDM i sinker EDM?
EDM je šira obitelj procesa. Sinker EDM je specifična vrsta koja koristi oblikovanu elektrodu za erodiranje šupljine u obratku.
Koje su tri glavne vrste EDM-a?
Tri glavne vrste su erozija s utapačem, erozija sa žicom i erozija za bušenje rupa. Micro EDM se ponekad navodi kao četvrta kategorija.
Koji je EDM tip najbolji za izradu kalupa?
Sinker EDM obično najbolje odgovara šupljinama kalupa jer može proizvesti slijepe, složene oblike s oblikovanom elektrodom.
Što znači ZNC u EDM stroju?
ZNC znači da je Z-os numerički kontrolirana dok se X i Y pozicioniraju ručno. To je ulazna razina upravljanja arhitekturom.
Je li CNC EDM stroj vrijedan dodatnih troškova?
Za trgovine koje rade s kalupima s više šupljina ili smjenama bez nadzora, CNC strojevi se obično isplate nižim troškovima rada i boljom ponovljivošću.
Može li žičana EDM napraviti slijepu šupljinu?
Ne. Žičani EDM samo reže izradak, tako da slijepa šupljina obično zahtijeva eroziju s udubljenom elektrodom s oblikovanom elektrodom.


Ako ste zainteresirani za naše proizvode, molimo konzultirajte nas.
KONTAKT PODACI
Nantong New Era Technology Co., LTD
- Industrijski park s pet zvjezdica, okrug Chongchuan, grad Nantong, provincija Jiangsu, Kina
- TEL:+86-19851302688
- E-Mail: [email protected]
Proizvodi
Brza veza
Vijesti
Mobilni terminal
