


Vijesti iz industrije
CNC Sinker EDM stroj Vodič za odabir
 2026.07.23
 Vijesti iz industrije
Vodič za odabir
Što je a Sinker EDM stroj
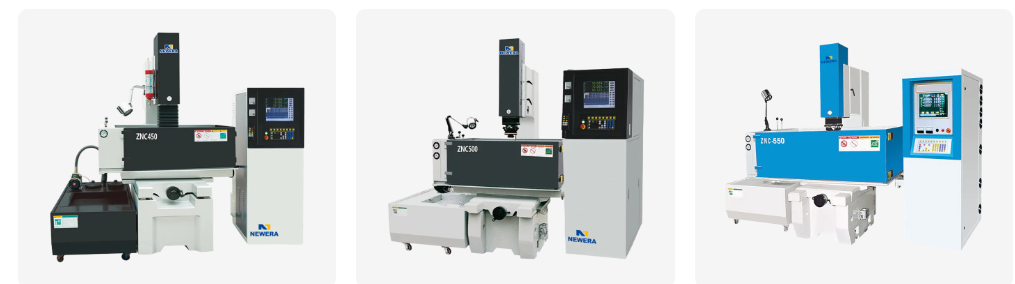
A Sinker EDM stroj oblikuje izradak spuštanjem oblikovane elektrode u materijal dok brz niz električnih iskri nagriza površinu kako bi odgovarao geometriji elektrode. Ovaj proces, koji se općenito naziva EDM utapanje matrice, uklanja materijal kontroliranom erozijom iskre, a ne silom rezanja, zbog čega tvrdoća ima mali utjecaj na rad EDM stroja za utapanje matrice. Elektroda i radni komad uronjeni su u dielektričnu tekućinu, a svaka iskra uklanja malu količinu materijala sve dok gotova šupljina ne odražava oblik elektrode.
Stroj za utapanje kalupa, koji se ponekad naziva i ram EDM stroj, standardni je alat za izradu šupljina kalupa, otisaka kalupa i drugih složenih unutarnjih geometrija koje je teško ili nemoguće dosegnuti rotirajućim alatom za rezanje. Moderni CNC EDM stroj za utapanje dodaje programibilnu kontrolu osi i cikluse kruženja povrh ovog osnovnog procesa, zbog čega su većina trenutnih kupnji EDM strojeva zasnovane na CNC-u, a ne ručno upravljanim jedinicama.
Kako funkcionira EDM Die Sinking
Ciklus iskre erozije
Uklanjanje materijala događa se tisućama pojedinačnih električnih pražnjenja svake sekunde, pri čemu svaki isparava mikroskopsku količinu materijala i s elektrode i s obratka. Budući da se elektroda također troši tijekom ovog ciklusa, materijal elektrode i postavke pražnjenja biraju se zajedno kako bi se uravnotežila brzina uklanjanja u odnosu na to koliko oblika elektrode treba sačuvati za završni prolaz.
Uloga dielektrične tekućine
Dielektrična tekućina, obično specijalizirano ulje, ispunjava prazninu između elektrode i obratka, izolirajući prazninu dok napon ne poraste dovoljno da pokrene iskru, a zatim ispire erodirane krhotine. Konzistentna cirkulacija tekućine i filtracija sprječavaju da ta krhotina ometa kasnija pražnjenja, što je dio razloga zašto su dizajn spremnika i kapacitet filtracije važni koliko i sam generator.
Materijali koji se obično obrađuju EDM-om
Budući da EDM uklanja materijal električki, a ne mehanički, bilo koji električno vodljivi materijal općenito se može obraditi bez obzira na tvrdoću ili žilavost. Tablica u nastavku prikazuje materijale koji se često spajaju s EDM strojem.
| Materijal | Tipični raspon tvrdoće | Obradivost s sinker EDM | Uobičajena uporaba |
|---|---|---|---|
| Ojačani alatni čelik | Do 60 do 65 HRC | Ne utječe na tvrdoću budući da je uklanjanje toplinsko i električno | Šupljine kalupa za injekcijsko prešanje |
| legura titana | Umjerena tvrdoća, visoka žilavost | Može se obraditi unatoč žilavosti koja predstavlja izazov za rezne alate | Zrakoplovne i medicinske komponente |
| volfram karbid | Vrlo visoka tvrdoća | Može se obraditi erozijom iskrom gdje je samo brušenje sporo | Ulošci alata za rezanje i potrošni dijelovi |
| Vodljiva keramika | Visoka tvrdoća, krt | Može se obraditi ako je električki vodljiv | Specijalizirane komponente otporne na habanje |
| Nehrđajući čelik | Umjerena do visoka tvrdoća | Dobra opća obradivost | Medicinski i prehrambeni alati |
Upotreba materijala elektrode na stroju za utapanje kalupa
Izbor materijala elektrode utječe na stopu trošenja, moguću završnu obradu i koliko dobro se fini detalji prenose u šupljinu. Grafikon u nastavku prikazuje opći obrazac upotrebe za uobičajene materijale elektroda na EDM stroju za utapanje.
Sinker EDM u usporedbi s Žičana erozija i CNC glodanjem
Sinker EDM jedan je od nekoliko načina za izradu precizne šupljine ili značajke, a njegova usporedba sa žičanom EDM i CNC glodanjem pomaže razjasniti gdje EDM stroj za udubljenje najbolje odgovara. Radarski grafikon u nastavku prikazuje pet praktičnih atributa za sve tri metode.
- Sinker EDM
- Wire EDM
- CNC glodanje
Brzina uklanjanja materijala prema postavci struje pražnjenja
Povećanje struje pražnjenja na EDM stroju ubrzava uklanjanje materijala, ali također mijenja završnu obradu površine i istrošenost elektrode, zbog čega prolazi grube i završne obrade obično rade na različitim postavkama. Linijski grafikon u nastavku ilustrira opći odnos između struje pražnjenja i relativne brzine uklanjanja.
Tipična završna obrada površine prema fazi strojne obrade
Površinska obrada na EDM stroju za udubljenje poboljšava se kako se proces kreće od grube obrade do progresivno finijih završnih prolaza. Grafikon u nastavku prikazuje opću vrijednost Ra, mjerenu u mikrometrima, povezanu sa svakom fazom.
Referenca za klasu i specifikaciju stroja
Usklađivanjem veličine radnog spremnika i kapaciteta težine elektrode s najvećim blokom kalupa ili šupljinom u proizvodnji izbjegava se otkrivanje da je stroj premalen usred projekta. Donja tablica grupira uobičajene CNC EDM strojeve za utapanje prema rasponu općih specifikacija.
| Klasa stroja | Veličina radnog spremnika | Maksimalna težina elektrode | Točnost pozicioniranja |
|---|---|---|---|
| mala | 400 x 300 x 250 mm | Do 50 kg | Plus ili minus 0,005 mm |
| srednje | 650 x 450 x 350 mm | Do 150 kg | Plus ili minus 0,005 mm |
| velika | 1000 x 700 x 500 mm | Do 500 kg | Plus ili minus 0,008 mm |
| Iznimno velik | 1500 x 1000 x 700 mm | Do 1000 kg | Plus ili minus 0,01 mm |
Tipični proizvodni tijek EDM za utapanje kalupa
Gotova šupljina proizvedena na CNC erozijskom stroju za udubljenje općenito prolazi kroz isti široki niz bez obzira na složenost dijela. Faze u nastavku prikazuju taj opći tok.
- 1 Dizajn i izrada elektroda
- 2 Postavljanje i poravnanje obratka
- 3 Roughing Pass
- 4 Poluzavršni prolaz
- 5 Finish Pass
- 6 Čišćenje i pregled
Gdje se koriste Sinker EDM strojevi
Preciznost i neovisnost o tvrdoći EDM stroja čine ga standardnim izborom u nekoliko proizvodnih postavki.
-
Šupljine kalupa i kalupa
Injekcijski kalupi i alati za tlačno lijevane alate gdje se geometrija unutarnje šupljine ne može dosegnuti rotirajućim alatom za rezanje.
-
Zrakoplovne komponente
Rupe za hlađenje i složene značajke u dijelovima od titana i superlegura gdje je konvencionalno rezanje teško.
-
Kalupi za medicinske uređaje
Šupljine s finim detaljima kojima je potrebna glatka završna obrada i čvrsta konzistentnost dimenzija tijekom dugih proizvodnih serija.
-
Ojačani alati i probojci
Komponente bušilice i matrice strojno obrađene nakon stvrdnjavanja, budući da otvrdnuto stanje materijala ne utječe na eroziju iskrenjem.
Odabir proizvođača EDM strojeva za udubljenje
Rad s namjenskim dobavljačem CNC EDM strojeva za utapanje umjesto općeg preprodavača alatnih strojeva obično ima smisla kada je trgovini potreban poseban upravljački softver, veličina spremnika ili značajke automatizacije. Nekoliko praktičnih kontrolnih točaka pomaže suziti pretragu među opcijama za OEM stroj za eroziju.
- Potvrdite da sustav upravljanja podržava obrasce kretanja elektrode i cikluse kruženja koje će program alata trebati.
- Provjerite veličinu radnog spremnika i kapacitet težine elektrode u odnosu na najveći kalup ili blok šupljine koji se očekuje u proizvodnji.
- Pregledajte servo odziv i izvedbu kontrole razmaka, budući da to utječe na to koliko se dosljedno održava iskrište tijekom dugog završnog prolaza.
- Raspitajte se o vrsti generatora i načinu na koji se energija pražnjenja podešava između prolaza grube i završne obrade.
- Pogledajte dielektričnu filtraciju tekućine i kapacitet cirkulacije, budući da čistoća tekućine utječe i na kvalitetu završne obrade i na trošenje elektroda.
Brojni kupci gledaju prema kineskoj bazi proizvođača EDM strojeva za udubljenje nakon porasta količine ili potrebe za prilagodbom, uglavnom zbog koncentracije razvoja softvera za upravljanje, dizajna generatora i mogućnosti mehaničke izrade unutar jedne regije opskrbe. Ovo je također mjesto gdje je uz standardne ručne dizajne spremnika najlakše nabaviti automatski EDM stroj za utapanje matrice, izgrađen sa značajkama automatizirane izmjene elektroda i ciklusa bez nadzora.
Pozadina proizvodnje
Nantong New Era Technology Co., LTD fokusiran je na razvoj, projektiranje i proizvodnju strojeva za numeričko upravljanje i CNC alatnih strojeva više od 20 godina, uz podršku tima koji obuhvaća tehnološki razvoj, proizvodnju i prodajne usluge.
- Iskustvo 20 godina
- Poslovni model OEM i ODM EDM razvoj strojeva
- Temeljna sposobnost Dizajn i proizvodnja CNC alatnih strojeva
- Objekt Centar za proizvodnju i montažu
Poslujući kao proizvođač OEM EDM strojeva i ODM EDM tvrtka za strojeve za utapanje, tim radi s klijentima kako bi prilagodio konfiguraciju stroja, kao što su veličina spremnika, postavke generatora i upravljački softver, s dijelovima koji se proizvode, oslanjajući se na tekući razvoj na terenu kako bi s vremenom poboljšao dizajn stroja.
Što provjeriti prije kupnje stroja za utapanje matrice
- Zatražite ispitivanje uzorka karijesa na reprezentativnom materijalu prije nego što se posvetite punoj narudžbi.
- Provjerite podržava li upravljački softver biblioteku elektroda i orbitalne uzorke koje vaši programi alata već koriste.
- Potvrdite hod osi i veličinu spremnika u odnosu na najveći očekivani blok kalupa, a ne samo prosječnu veličinu dijela.
- Pregledajte kako se lako mogu nabaviti potrošni materijali kao što su filtri i držači elektroda za tekući rad.
- Razgovarajte o obuci i podršci za postavljanje za kontrolni sustav kako bi se novi programi mogli izgraditi bez duge krivulje učenja.
Često postavljana pitanja
-
P1. Što je sinker EDM stroj
EDM stroj za utapanje, koji se također naziva i stroj za udubljenje ili ram EDM stroj, oblikuje izradak spuštanjem oblikovane elektrode u materijal dok ponovljene električne iskre nagrizaju površinu kako bi odgovarale obliku elektrode.
-
Q2. Kako funkcionira EDM tonjenje matrice
Oblikovana elektroda i izradak uronjeni su u dielektričnu tekućinu, a niz brzih električnih pražnjenja između njih erodira materijal iz izratka u uzorku elektrode.
-
Q3. Što je die sinking EDM
EDM za utapanje općeniti je naziv procesa za korištenje EDM stroja za utapanje za oblikovanje šupljina, kao što su otisci kalupa i matrica, putem kontrolirane erozije iskrenjem, a ne pomoću alata za rezanje.
-
Q4. Što je ram EDM
Ram EDM je još jedan uobičajeni naziv za sinker EDM, koji se odnosi na klip koji gura elektrodu prema dolje u radni predmet tijekom ciklusa obrade.
-
P5. Koje materijale može obraditi EDM
EDM radi na bilo kojem električno vodljivom materijalu, što pokriva većinu alatnih čelika, nehrđajući čelik, legure titana, volfram karbid i razne vodljive keramike.
-
P6. Može EDM strojno kaljeni čelik
Da, budući da se uklanjanje materijala događa električnim pražnjenjem, a ne silom rezanja, tvrdoća ima mali utjecaj na izvedbu procesa.
-
P7. Može li EDM strojno obraditi titan
Da, legure titana obično se obrađuju EDM-om, posebno za zrakoplovne i medicinske komponente gdje njihova žilavost otežava konvencionalno rezanje.
-
P8. Može li EDM rezati karbid
Da, volfram karbid je uobičajena primjena za EDM, posebno za umetke alata za rezanje i potrošne dijelove gdje bi samo brušenje bilo sporo i teško.
-
P9. Koliko je precizna EDM obrada
Točnost pozicioniranja na dobro održavanom EDM stroju za utapanje obično pada u rasponu od oko plus ili minus 0,005 mm, iako točna brojka ovisi o klasi stroja i postavkama procesa.
-
P10. Koju površinsku obradu EDM može postići
Završna obrada ovisi o fazi obrade, s grubim prolazima koji ostavljaju grublju teksturu i završnim prolazima koji mogu postići finu površinu blizu zrcalne razine.


Ako ste zainteresirani za naše proizvode, molimo konzultirajte nas.
KONTAKT PODACI
Nantong New Era Technology Co., LTD
- Industrijski park s pet zvjezdica, okrug Chongchuan, grad Nantong, provincija Jiangsu, Kina
- TEL:+86-19851302688
- E-Mail: [email protected]
Proizvodi
Brza veza
Vijesti
Mobilni terminal
