


Vijesti iz industrije
Što trebam uzeti u obzir prije kupnje VMC-a?
 2026.07.30
 Vijesti iz industrije
Brzi odgovili: Što trebam uzeti u obzir prije kupnje VMC-a?
Prije kupnje a vertikalni obradni centar , kratki odgovor je sljedeći: uskladite snagu vretena i raspon brzine s vašom mješavinom materijala, potvrdite da veličina stola i hod osi pokrivaju omotnicu vašeg najvećeg dijela, provjerite strukturnu krutost konstrukcije odljevka i vodilice, pregledajte kapacitet automatske izmjene alata i potvrdite da CNC upravljačka platforma odgovara vašem tijeku rada programiranja. Točnost pozicioniranja, upravljanje rashladnom tekućinom i čipom, spremnost za automatizaciju i proizvodna pozadina dobavljača zaokružuju popis. A VMC stroj je dugotrajna proizvodna imovina, tako da se odluka rijetko donosi o jednom broju specifikacije. Radi se o tome kako se cijela konfiguracija ponaša u vašoj stvarnoj mješavini dijelova, obrascu pomaka i rasporedu poda.
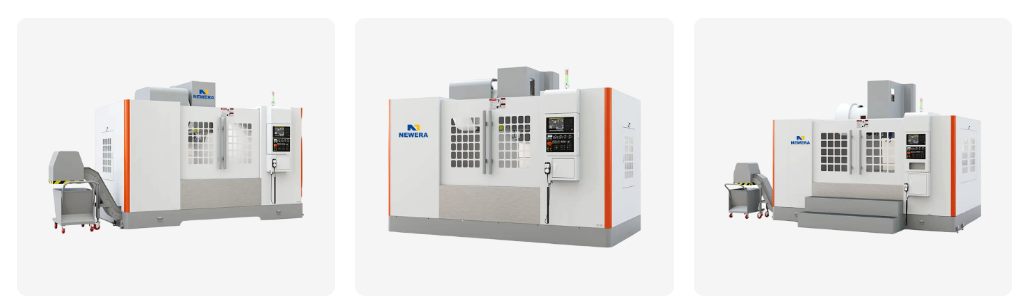
Odjeljci u nastavku detaljno prikazuju svaki faktor, s referentnim rasponima, usporednim dijagramima i popisom za procjenu dobavljača koji kupci obično koriste kada sužavaju mogućnosti.
- Snaga vretena, raspon brzine i moment odgovara vašem tipičnom materijalu
- Veličina stola i hod osi u odnosu na vašu omotnicu s najvećim dijelom
- Strukturna krutost dizajna odljevka, vodilica i rebra
- Kapacitet izmjenjivača alata i brzina izmjene alata za vašu složenost
- CNC upravljačka platforma i kako odgovara vašem postojećem tijeku rada programiranja
- Točnost i ponovljivost pozicioniranja potreban za vaš razred tolerancije
- Kompatibilnost automatizacije za izmjenjivače paleta, robotski utovar ili ulaganje šipki
- Povijest proizvodnje dobavljača i tehnička podrška nakon prodaje
Snaga vretena, raspon brzine i zakretni moment usklađeni s vašim izratcima
Vreteno je dio a vertikalni obradni centar koji najizravnije odlučuje što možete rezati, koliko brzo i koliko čisto. Vreteno odabrano bez obzira na vašu mješavinu materijala ima tendenciju ostaviti brzinu ili moment na stolu, a kupci to često otkriju tek nakon što je stroj već na podu. Pomaže razmišljati u tri široke klase vretena, a ne u jednom broju.
Standardnona momentna vretena
Radeći otprilike između 6.000 i 10.000 okretaja u minuti, ova klasa daje prednost zakretnom momentu niske i srednje brzine, što odgovara gruboj obradi čelika, lijevanog željeza i općeg kalupnog čelika gdje je opterećenje strugotine važnije od površinske brzine. Trgovine koje obavljaju veće uklanjanje zaliha željeznog materijala obično se priklanjaju ovoj klasi.
Balansirana vretena srednje brzine
Proširujući se od oko 10.000 do 15.000 okretaja u minuti, ovaj je raspon uobičajen zadani za mješovite proizvodne podove koji kroz isti prolaze i čelične komponente i aluminijske dijelove VMC stroj . To je praktična sredina, a ne izbor stručnjaka.
Vretena velike brzine
Od 15.000 do 24.000 o/min i povremeno više, okretni moment opada na vrhu raspona u zamjenu za površinsku brzinu. Ova klasa odgovara aluminijskim strukturnim dijelovima, grafitnim elektrodama i finoj završnoj obradi kalupa gdje kvaliteta površine ovisi o brzini vretena, a ne o sirovoj sili rezanja.
| Klasa vretena | Tipični raspon brzine | Karakter momenta | Najprikladniji materijal |
|---|---|---|---|
| Standardni zakretni moment | 6.000 do 10.000 okretaja u minuti | Veći niski završni moment | Čelik, lijevano željezo, kalupni čelik |
| Uravnotežena srednja brzina | 10.000 do 15.000 okretaja u minuti | Uravnotežen u rasponu | Mješovita proizvodnja čelika i aluminija |
| Velika brzina | 15.000 do 24.000 okretaja u minuti | Smanjite okretni moment blizu najveće brzine | Aluminij, grafit, završna obrada kalupa |
Veličina stola, hod osi i ukupni trag stroja
Veličina stola i X, Y, Z hod odlučuju o najvećem dijelu koji možete pokrenuti, ali također odlučuju koliko će prostora na podu, slobodnog prostora dizalice i širine prolaza stroj zauzeti u vašoj trgovini. A mali vertikalni obradni centar popularan je u alatnicama i prodavaonicama prototipova upravo zato što održava kompaktan otisak dok još uvijek pokriva uobičajene veličine nosača, ploča i kućišta.
Referentni hod osi X po klasi veličine okomitog obradnog centra
| VMC klasa | Veličina stola (približno) | X / Y / Z Putovanje |
|---|---|---|
| Mali vertikalni obradni centar | 600 x 400 mm | 500 / 400 / 400 mm |
| Standardni vertikalni obradni centar | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Veliki vertikalni obradni centar | 1500 x 800 mm i više | 1600 / 800 / 800 mm |
Osim neobrađenih brojeva, provjerite visinu kuke dizalice, pristup viličara prednjim i bočnim pločama i prostor za potpuno otvaranje vrata električnog ormarića tijekom održavanja. Mnogi kupci pravilno dimenzioniraju stroj, ali zaboravljaju servisni prostor oko njega, što zatim prisiljava na kasniju promjenu izgleda.
Strukturna čvrstoća, dizajn lijevanja i kontrola vibracija
Krutost određuje kako a vertikalni obradni centar ponaša se pod stvarnim opterećenjem rezanja, a ne u praznom hodu. Stroj koji na papiru izgleda identično konkurentskom modelu još uvijek može brbljati, deformirati se ili izgubiti kvalitetu završne obrade nakon što započne teška gruba obrada, a razlika se obično povezuje s dizajnom lijevanja, a ne s veličinom motora.
Potražite široku bazu stupa, debela unutarnja rebra ispod stola, simetrični toplinski dizajn između lijeve i desne strane stupa i konstrukciju kutijaste ili linearne vodilice odgovarajuće veličine za vašu tipičnu dubinu rezanja. Kutijasti putevi općenito favoriziraju stabilnost teške grube obrade, dok linearne vodilice favoriziraju brzu brzinu hoda i manje trenje. Niti jedno nije univerzalno bolje; pravi izbor ovisi o tome naginje li vaša mješavina dijelova prema uklanjanju teških materijala ili bržim, lakšim završnim prolazima.
Vibracijska i toplinska stabilnost
Pitajte kako kućište vretena upravlja toplinom tijekom produljenog vremena rada, budući da je rast topline u vretenu jedan od najčešćih uzroka pomaka dimenzija tijekom duge smjene. Dobro rebrasti odljev u kombinaciji s plaštom za hlađenje vretena smanjuje razmak između prvog dijela sa stroja ujutro i dvjestotog dijela kasnije u smjeni.
Kapacitet automatske izmjene alata i brzina izmjene alata
Automatski izmjenjivač alata ili ATC je mjesto gdje se vrijeme ciklusa često dobiva ili gubi na složenim dijelovima. Dvije brojke su najvažnije: kapacitet spremnika, što znači koliko alata stroj može držati spremno, i vrijeme izmjene alata za alat, što je koliko brzo se stroj mijenja između operacija.
Referentni kapacitet spremnika alata prema zahtjevima proizvodne mješavine
Radionica koja ima mali broj ponovljenih dijelova rijetko treba više od šesnaest do dvadeset pozicija alata. Raznovrsna radionica koja izrezuje mnogo različitih brojeva dijelova tjedno ima koristi od većeg spremnika, budući da se manje ručnih izmjena alata tijekom radnog dana izravno pretvara u više vremena neprekidnog rada vretena. Brzina izmjene alata na alat najvažnija je na dijelovima s čestim mijenjanjem alata, kao što su detaljne šupljine kalupa ili dijelovi s mnogo malih značajki.
CNC upravljački sustav i sučelje za programiranje
Kontrolna platforma na a VMC stroj oblikuje svakodnevno iskustvo rukovatelja više nego bilo koja druga pojedinačna komponenta. Sposobno vreteno upareno s kontrolom s kojom je vašim programerima nezgodno raditi, u praksi će imati slabije rezultate od svoje specifikacije.
Sustavi rashladnog sredstva, odvod strugotine i dizajn kućišta
Isporuka rashladnog sredstva i upravljanje strugotinom rijetko se pojavljuju na vrhu kontrolne liste kupaca, ali oni izravno utječu na vijek trajanja alata, dosljednost vremena ciklusa i koliko ručnog rada na čišćenju radionica apsorbira u svakoj smjeni.
Mogućnosti isporuke rashladnog sredstva
Sredstvo za hlađenje obrađuje većinu općenitih radova glodanja, dok rashladno sredstvo kroz vreteno postaje važno za bušenje dubokih rupa i narezivanje navoja gdje je čišćenje strugotine u dubini inače teško. Opcije visokotlačne rashladne tekućine pomažu pri lomljenju strugotine u gumastim ili dugim materijalima.
Evakuacija čipova i potpuno zatvaranje
Vijčani ili trakasti transporter strugotine sa šarkama omogućuje automatsko kretanje strugotine izvan radne zone umjesto da zahtijeva ručno grabljenje tijekom pauza. Potpuno zatvoreno radno područje smanjuje izloženost magli rashladne tekućine u radionici i zadržava strugotine, što je važnije jer se povećava brzina vretena i stopa uklanjanja materijala.
Točnost pozicioniranja i ponovljivost
Točnost pozicioniranja opisuje koliko se stroj približava zadanoj koordinati, dok ponovljivost opisuje koliko se dosljedno vraća na istu točku tijekom mnogih ciklusa. Za većinu općenitih poslova, ponovljivost je važnija iz dana u dan, budući da određuje dosljednost dijela do dijela u cijeloj proizvodnji na precizni VMC stroj .
- 0,010 mm Tipična ponovljivost, ekonomska klasa
- 0,006 mm Tipična ponovljivost, standardna klasa
- 0,003 mm Tipična ponovljivost, klasa preciznosti
Niže vrijednosti ukazuju na bolju ponovljivost među klasama strojeva
Metoda povratne informacije ovdje igra izravnu ulogu. Sustavi poluzatvorene petlje oslanjaju se na rotacijski enkoder na motoru za određivanje položaja, dok sustavi zatvorene petlje dodaju linearnu ljestvicu na samoj osi za mjerenje stvarnog položaja stola, što kompenzira istrošenost kugličnog navrtka i toplinsko širenje tijekom vremena. Kupci koji ciljaju na klasu uske tolerancije na a precizni VMC stroj treba konkretno pitati koja je metoda povratne informacije prilagođena, a ne pretpostavljati je samo na temelju razine cijene.
Kompatibilnost s automatizacijom: izmjenjivači paleta, robotski utovar i ulaganje šipki
Čak i ako automatizacija nije dio vaše početne kupnje, vrijedi provjeriti podržava li je arhitektura stroja kasnije. Dodavanje automatizacije stroju koji nikad nije za to dizajniran daleko je teže nego započeti s pravim pristupnim priključcima i kontrolnim sučeljem od prvog dana.
- Ručni utovar s jednim operaterom koji brine o jednom stroju, prikladno za male količine ili vrlo raznolike serije dijelova
- Integracija robotske ćelije, gdje robotska ruka sa šest osi učitava i istovaruje dijelove iz uređaja dok operater upravlja s nekoliko strojeva odjednom
- Sustavi za skladištenje paleta, gdje više unaprijed utovarenih paleta automatski stoji u redu tako da vreteno nastavlja rezati između posjeta operatera
- Produženi rad bez nadzora ili rad bez svjetla, kombiniranje skupova paleta, sondiranja u procesu i nadzora vijeka trajanja alata za proizvodnju preko noći
Usklađivanje tipa VMC s vašom primjenom: izrada kalupa, automobilski dijelovi i opća strojna obrada
Ne vrednuje svaka primjena iste čimbenike jednako. Trgovina usmjerena na VMC za izradu kalupa daje prednost krutosti i ponovljivosti iznad sirove propusnosti, dok radnja koja radi automobilski dijelovi VMC stroj linija obično daje prioritet vremenu ciklusa, spremnosti za automatizaciju i dosljednom protoku kroz duge proizvodne serije.
- Mali vertikalni obradni centar
- Standardni vertikalni obradni centar
- Preciznost / Custom Vertical Machining Center
| Vrsta VMC | Primarna primjena | Ključna snaga |
|---|---|---|
| Mali vertikalni obradni centar | Prototipove, alatnice | Kompaktan otisak, potreban manji prostor |
| Standardni vertikalni obradni centar | Radionica za opće poslove, rad na strojevima za automobilske dijelove VMC | Uravnotežena brzina, hod i krutost |
| Preciznost / Custom VMC | VMC za izradu kalupa, detail parts | Čvrsta ponovljivost, toplinska stabilnost |
Ocjenjivanje proizvođača ili dobavljača vertikalnog obradnog centra
Specifikacije govore dio priče, ali pozadina proizvodnje a vertikalni obradni centar manufacturer or vertikalni obradni centar supplier govori ostalo. Dva stroja s gotovo identičnim tehničkim podacima još uvijek mogu raditi vrlo različito tijekom godina službe, ovisno o tome koliko su dosljedno izrađeni i podržani.
| Područje evaluacije | Što tražiti |
|---|---|
| Povijest proizvodnje | Godine aktivnog projektiranja i proizvodnje modela strojeva, unutarnje nabave komponenti |
| Mogućnost prilagodbe | Podrška za OEM i ODM zahtjeve, konfigurabilno vreteno, stol i opcije upravljanja |
| Podrška nakon prodaje | Dostupnost tehničkih uputa, pristup rezervnim dijelovima, daljinska dijagnostička podrška |
| Dosljednost proizvodnje | Ponovljiva geometrija i proces kalibracije u proizvodnim jedinicama |
| Dokumentacija | Jasni priručnici za rad, rasporedi održavanja, ožičenje i reference parametara |
Kupci koji traže a prilagođeni vertikalni obradni centar konfiguracija bi trebala potvrditi rano u raspravama može li dobavljač prilagoditi konus vretena, dimenziju stola, kontrolirati preferencije marke i sučelje za automatizaciju kao prilagođeni VMC proizvođač , umjesto otkrivanja granica fleksibilnosti kasno u procesu.
Uobičajene pogreške koje treba izbjegavati pri odabiru VMC stroja
- Premala snaga vretena za najteži materijal u mješavini dijelova, a ne za prosječan posao
- Ignoriranje servisnog odobrenja oko stroja za vrata ormarića, pristup spremniku rashladne tekućine i buduću automatizaciju
- Pogled na filtraciju rashladne tekućine potrebe za određenim materijalnim čipovima koji se generiraju
- Odabir isključivo na naslovnim brojevima brzine preskačući pregled krutosti i ponovljivosti
- Podcjenjivanje vremena obuke operatera potreban za nepoznato kontrolno sučelje
- Liječenje an pristupačan VMC stroj pretraživanje kao razlog za preskakanje pregleda krutosti ili točnosti, dok je korisniji pristup utvrđivanje koje su specifikacije zapravo važne za vašu kombinaciju dijelova prije usporedbe opcija
Industrijska potražnja i zašto vertikalni obradni centri ostaju temeljna investicija
Potražnja za vertikalnim obradnim centrima ostala je otporna jer pokrivaju širok raspon geometrija dijelova s relativno kompaktnim otiskom. Analiza tržišta u industriji predviđa da će se globalni segment vertikalnih obradnih centara proširiti s procijenjenog 7,6 milijardi USD 2025. do blizu 9,9 milijardi USD do 2031 , odražavajući stabilan godišnji rast (Izvor: Tržišna prognoza Vertical Machine Center, 2026. do 2031.). Zasebno istraživanje industrije postavlja okomiti segment na otprilike 61 posto udjela šireg tržišta obradnih centara u 2026., što je odraz toga koliko proizvođača daje prednost fleksibilnosti i isplativosti vertikalnih konfiguracija u odnosu na druge vrste strojeva (Izvor: Veličina i mogućnosti tržišta obradnih centara, 2026. do 2033.).
- 9,9 milijardi USD Predviđena vrijednost VMC segmenta do 2031
- 61% Udio vertikalnog segmenta obradnih centara, 2026
- 45% Azijsko-pacifički udio u potražnji obradnih centara, 2026
Ovaj rast je uglavnom potaknut proizvodnjom automobilskih komponenti, radom kalupa i kalupa te općom industrijskom strojnom obradom, tri područja u kojima vertikalni obradni centar ostaje praktičan zadani izbor za proizvođače koji odmjeravaju fleksibilnost prema prostoru i vremenu postavljanja.
O Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD specijalizirao se za razvoj, projektiranje i proizvodnju strojeva za numeričko upravljanje i CNC alatnih strojeva više od dvadeset godina, uz podršku predanog tima u tehnološkom razvoju, proizvodnji i prodajnim uslugama. Kao a VMC stroj manufacturer operativni uspostavljen vertikalni obradni centar factory u Kini, tvrtka kontinuirano apsorbira napredni tehnički razvoj iz zemlje i inozemstva, izrastajući u proizvođača sa kompletnom sposobnošću proizvodnje i montaže.
Radi i kao OEM Proizvođač vertikalnih obradnih centara i ODM VMC stroj China partner, Nantong New Era Technology usredotočen je na pružanje praktičnih rješenja kupcima i dosljednu kvalitetu proizvoda potpomognutu brzom uslugom, bilo da je zahtjev standardna konfiguracija ili više prilagođeno postavljanje putem Proizvođač CNC vertikalnih obradnih centara sposobnost.
Često postavljana pitanja
-
P1: Za što se koristi VMC stroj?
Vertikalni obradni centar koristi se za glodanje, bušenje, narezivanje navoja, bušenje i konturiranje metala i drugih inženjerskih materijala, obično za nosače, kućišta, ploče i šupljine kalupa.
-
P2: Zašto odabrati vertikalni obradni centar?
Vertikalni obradni centar nudi jednostavno postavljanje, jasnu vidljivost zone rezanja i manji otisak u usporedbi s mnogim drugim konfiguracijama za opću proizvodnju dijelova.
-
P3: Koje su glavne komponente VMC-a?
Osnovne komponente uključuju vreteno i motor, osovinsku strukturu s kugličnim vijcima i vodilicama, radni stol, automatsku izmjenu alata, CNC upravljački ormar i sustav rashladnog sredstva.
-
P4: Kako CNC upravlja VMC strojem?
CNC kontrola čita programirane upute i koordinira servo motore na svakoj osi, brzinu vretena i izmjenjivač alata, koristeći povratne uređaje za ispravljanje položaja tijekom strojne obrade.
-
P5: Koje operacije može izvoditi VMC?
Vertikalni obradni centar može izvoditi čeono glodanje, glodanje utora, bušenje, narezivanje navoja, razvrtanje, bušenje i konturno profiliranje, uz završnu obradu šupljina kalupa na mnogim vrstama dijelova.
-
P6: Podržavate li OEM i ODM?
podrška.
-
P7: Zašto izabrati nas?
Neovisno istraživanje i razvoj, profesionalni tim, s dugom poviješću.
-
P8: Može li vaše pakiranje osigurati sigurnost proizvoda?
Može.
-
P9: Koja je razlika između VMC i horizontalnog obradnog centra?
VMC ima okomito vreteno, prikladno za ravne dijelove i rad s kalupima s jednostavnijim postavljanjem, dok horizontalni obradni centar daje prednost teškoj višestranoj proizvodnji s automatizacijom paleta.
-
P10: Kako mogu odrediti pravu veličinu stola za svoje dijelove?
Započnite s kuvertom vašeg najvećeg dijela plus učvršćenje i razmak od alata, a zatim ga usporedite s X, Y i Z hodom modela vertikalnih obradnih centara koji se pregledavaju.


Ako ste zainteresirani za naše proizvode, molimo konzultirajte nas.
KONTAKT PODACI
Nantong New Era Technology Co., LTD
- Industrijski park s pet zvjezdica, okrug Chongchuan, grad Nantong, provincija Jiangsu, Kina
- TEL:+86-19851302688
- E-Mail: [email protected]
Proizvodi
Brza veza
Vijesti
Mobilni terminal
