


Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Petosni portalni CNC: Potpuni vodič za kupce za preciznu strojnu obradu velikih razmjera
Petosni portalni CNC: Potpuni vodič za kupce za preciznu strojnu obradu velikih razmjera
 2026.09.16
 Vijesti iz industrije
Kada 3-metarski zrakoplovni okvir stigne u vašu radionicu, strategija strojne obrade nije samo brzina vretena. Radi se o tome može li jedno stezanje zadržati toleranciju preko cijele duljine dijela. CNC portalni stroj s pet osi odgovara na to pitanje kombinirajući veliki okvir u stilu mosta s pet osi simultanog kretanja.
Zaključak prvi: petoosni portalni CNC je najpraktičniji način za obradu velikih, složenih izradaka u jednoj postavci. Manje rukovanja znači bolju točnost, nižu cijenu učvršćenja i kraće ukupno vrijeme ciklusa. Ostatak ovog članka objašnjava kako struktura funkcionira, koje su specifikacije važne i gdje ova klasa stroja zarađuje.
Što je petoosni portalni CNC stroj?
Portalni stroj izgrađen je oko dva stupa montirana na podu koji podupiru poprečnu gredu. Glava vretena vozi se po gredi, dok obradak stoji na stolu između stupova. U usporedbi s okomitim obradnim centrom s C-okvirom, konstrukcija portala nudi mnogo veću krutost po jedinici cijene kada radno područje premašuje otprilike 2 metra.
Dio "5 osi" znači tri linearne osi (X, Y, Z) plus dvije rotacijske osi. U većini konfiguracija portala s pet osi, rotacijske osi su A-os (nagib oko X) i C-os (rotacija oko Z) ugrađene u glavu vretena. Neki dizajni umjesto toga postavljaju rotacijske osi na stol, što je bolje za izuzetno teške izratke.
Razumijevanje razlika postaje lakše ako počnete s osnove portalnog obradnog centra a zatim usporedite opcije stila glave.
Donji crtež prikazuje tipične strukturne module petoosnog portalnog CNC stroja.
Pet osi, 3 2 ili tri osi: usklađivanje gibanja s dijelom
Ne treba svaki veliki dio istovremenu obradu u pet osi. Mnogim prizmatičnim dijelovima savršeno upravlja troosni portal ili 3 2 poziciona glava. Odluka ovisi o tome koliko strana trebate dosegnuti, jesu li površine oblikovane i koliko često si možete priuštiti ponovno stezanje.
| Sposobnost | 3-osni portal | 3 2 pozicijski | 5-osna simultana |
|---|---|---|---|
| Postavke za petostrani dio | 4–6 | 2–3 | 1 |
| Rupe i otvori pod kutom | Ručno indeksiranje | da | da |
| Složeno 3D konturiranje | ograničeno | Stepenasti završetak | Završna obrada u jednom prolazu |
| Napor u programiranju | Niska | srednje | visoko |
| Relativna investicija | Niskaest | Sredina | visokoest |
Potrebne postavke za tipični peterostrani veliki dio
Ilustrativna usporedba; stvarni broj postavki ovisi o geometriji dijela i konfiguraciji stroja.
Praktičan zaključak: ako su vaši dijelovi uglavnom ravni s povremenim kutnim rupama, portal od 3 2 štedi novac i smanjuje rizik programiranja. Ako strojno obrađujete turbinske lopatice, impelere, kalupne umetke sa složenim krivuljama ili dijelove s teško dostupnim udubljenjima, simultano kretanje po pet osi jedini je način da ih učinkovito dovršite.
Ključne specifikacije koje trebate provjeriti prije kupnje
Radna kuverta i stol
Udaljenost između stupova definira maksimalnu širinu obratka. Put osi Y definira dubinu koju možete doseći s prednje strane stola, a hod osi Z kontrolira maksimalnu visinu dijela plus duljinu alata. Uvijek mjerite i učvršćenje u omotnici, a ne samo dio.
- Hod po osi X: obično 3 do 12 m za portalne strojeve
- Udaljenost između stupova: odaberite širinu od 300–500 mm od vašeg najvećeg provjerenog obratka
- Opterećenje stola: provjerite stvarnim obratkom plus težinom učvršćenja
Izvedba vretena
Snaga vretena i okretni moment odlučuju koliko materijala možete ukloniti po prolazu. Vreteno od 10.000–15.000 o/min s 30–60 kW pokriva većinu primjena aluminija u svemiru i kalupnog čelika. Za titan ili Inconel potražite manju brzinu s većim okretnim momentom i čvrstim HSK ili Capto sučeljem.
Konfiguracija osi i rotacijska glava
Provjerite jesu li rotacijske osi viljuškaste glave, okretne glave ili stolnog dizajna. Glave vilica uobičajene su za istodobni rad s pet osi jer omogućuju bolji doseg alata i manje smetnje s poprečnom gredom. Za vrlo teške izratke, konstrukcija na bazi stola s B/C rotirajućim osima može biti sigurniji izbor.
Kontrola i CAM kompatibilnost
Petosni portalni strojevi ovise o CNC-ovoj sposobnosti rukovanja kinematičkom transformacijom, kontrolom središta alata (TCP) i izbjegavanjem sudara. CAM postprocesor mora odgovarati točnoj kinematici glave. Zatražite od graditelja popis postprocesora prije potpisivanja narudžbe.
Gdje se isplati: aplikacije koje trebaju petoosni portal
Petoosni portalni CNC nije stroj opće namjene. Zarađuje svoj trošak kada je opseg rada velik, dio složen, a ponovno stezanje skupo ili riskantno. Tri skupine aplikacija dominiraju potražnjom.
Zrakoplovstvo i obrana
Monolitni aluminijski okviri, krilna rebra, navlake i pregrade kombiniraju duge dimenzije s tankim stijenkama i petostranom strojnom obradom. Struktura portala podupire dugačku X-os dok rotirajuća glava doseže kutne džepove za pričvršćivanje bez premještanja dijela. Jedna postavka također smanjuje geometrijsku pogrešku između značajki.
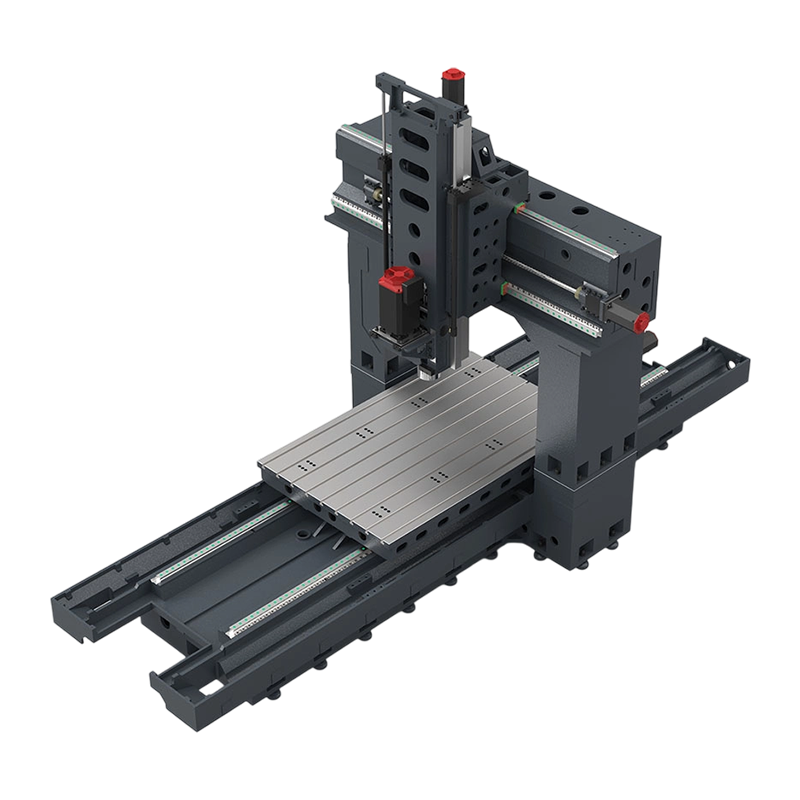 PL2518 Portalni obradni centar za velike strukturne dijelove Ovaj portalni stroj s pet osi odgovara dugim aluminijskim komponentama i širokim površinama kalupa, nudeći veliki radni opseg i poboljšani učinak vretena. Njegov pristupačan stol i pametne kontrole skraćuju vrijeme postavljanja dok poboljšavaju učinkovitost završne obrade. Pogledajte proizvod →
Proizvodnja velikih kalupa i kalupa
Matrice za vanjske ploče automobila, veliki kalupi za brizganje plastike i alati za tlačno lijevanje zahtijevaju kontinuiranu završnu obradu širokih površina. Portal s pet osi drži alat okomito na površinu, stvarajući bolju završnu obradu i manje ručnog poliranja. Isti stroj može rukovati grafitnim elektrodama ako je opremljen odgovarajućim vretenom i usisivačem prašine.
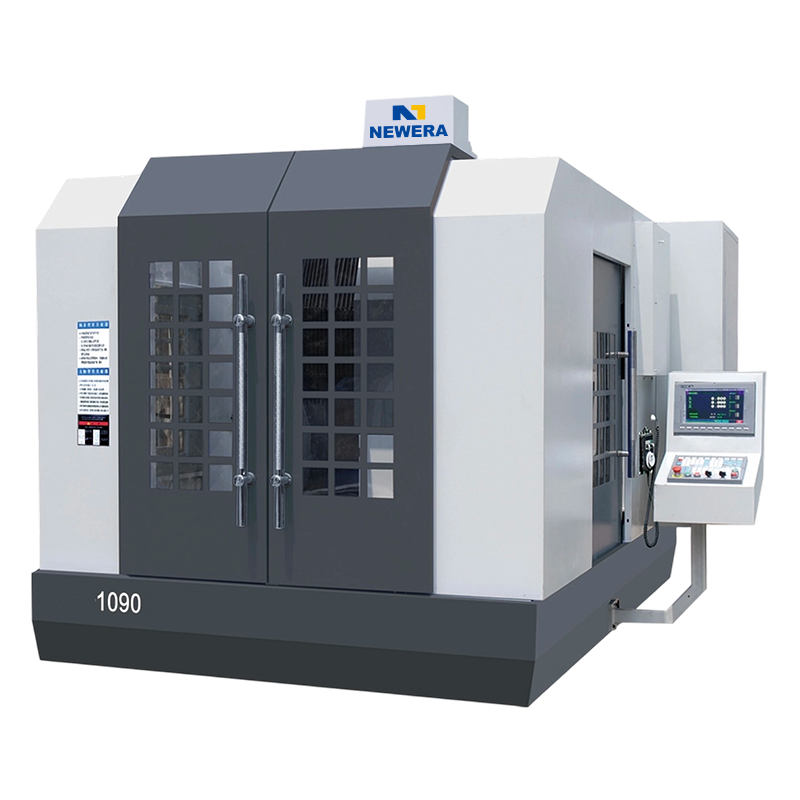 NE1090 CNC portalna glodalica za velike izratke Napravljen za velike kalupe i kućišta izvan granica okomitog obradnog centra, ovaj portalni mlin koristi konstrukciju od lijevanog željeza i keramičke ležajeve velike brzine za krutost i točnost. Njegov duboki doseg Z-osi pokriva šupljine kojima drugi strojevi ne mogu pristupiti. Pogledajte proizvod →
Energetika, željeznica i teška oprema
Kalupi za lopatice vjetroturbina, kućišta plinskih turbina, okviri okretnih postolja za vagone i veliki mjenjači često prelaze granice vertikalnog obradnog centra. U tim slučajevima otvoreni stol portala i velika Z-os dopuštaju vretenu pristup dubokim šupljinama koje stroj s okvirom C jednostavno ne može dosegnuti.
Uobičajene pogreške pri specifikaciji portala s pet osi
- Fokusiranje samo na hod X/Y/Z i zanemarivanje visine poprečne grede. Dio može stati na stol, ali se i dalje sudara s gredom kada se glava nagne.
- Zaboravljajući da rotacijske osi trebaju moment, a ne samo brzinu. Mnoge glave s pet osi izgledaju brzo na papiru, ali ne mogu držati težak alat u rezu pod kutom.
- Podcjenjivanje krivulje učenja programiranja. Simultana obrada s pet osi zahtijeva CAM vještine, disciplinu postavljanja i navike simulacije koje radionice s tri osi nemaju.
- Zanemarivanje duljine alata i razmaka držača alata. Rotacijska glava dodaje fizičku veličinu, koja mijenja minimalni doseg i najniži Z položaj.
- Usklađivanje vretena s materijalom samo djelomično — bez razmatranja učvršćenja i prigušenja. Dugi tanki zidovi na velikim dijelovima mogu stvoriti klepetanje koje nijedna nadogradnja vretena ne može izliječiti.
Često postavljana pitanja o petoosnom portalnom CNC-u
P1: Za što se koristi 5-osni portalni CNC stroj?
Koristi se za velike izratke kojima je potrebna petostrana ili konturna obrada u jednoj postavci — obično strukturni dijelovi zrakoplovstva, veliki blokovi kalupa i kalupa te energetske komponente. Okvir portala pruža krutost potrebnu za održavanje točnosti na dugim putovanjima.
P2: Koliko košta 5-osni portalni CNC stroj?
Cijena ovisi o opsegu rada, snazi vretena, konfiguraciji rotacijske osi i sustavu upravljanja. Ne postoje dva ista citata. Pravi pristup je navesti svoj najveći dio i zatražiti od proizvođača da oko njega konfigurira stroj.
P3: Koja je razlika između 5-osnog portala i 5-osnog vertikalnog obradnog centra?
VMC ima C-okvir s vretenom montiranim iznad stola u jednom lijevanom stupu. Portal ima dva stupa koji podupiru poprečnu gredu, što povećava krutost i omogućuje mnogo duži hod X-osi. Portal se obično preferira kada dio prelazi 2 metra.
P4: Koju točnost može postići 5-osni portalni CNC?
Točnost ovisi o kompenzaciji, toplinskoj kontroli i povratnoj informaciji o skali. Pravilno specificiran stroj može održati pozicioniranje u rasponu od nekoliko stotinki milimetra, zbog čega odgovara kalupu i preciznoj proizvodnji. Proizvođač bi trebao osigurati podatke o točnosti izmjerene u cijelom volumenu, a ne samo u jednoj točki.
P5: Može li se 3-osni portalni CNC kasnije nadograditi na 5-osni?
Naknadna ugradnja rotacijske glave ili stola moguća je kada su upravljački sustav i pogoni kompatibilni, ali troškovi inženjeringa često se približavaju troškovima novog stroja. Većina tvrtki odabire verziju s pet osi kada stroj s 3 osi više nije dovoljan.
P6: Kakvo održavanje treba portalni obradni centar?
Održavanje se usredotočuje na podmazivanje vodilice, čišćenje povratnog kamenca, hlađenje vretena i provjeru brtvi rotacijske glave. Budući da portal ima dugačku X-os, redovite provjere niveliranja također su važne kako bi se spriječilo pomicanje točnosti tijekom vremena.


Ako ste zainteresirani za naše proizvode, molimo konzultirajte nas.
KONTAKT PODACI
Nantong New Era Technology Co., LTD
- Industrijski park s pet zvjezdica, okrug Chongchuan, grad Nantong, provincija Jiangsu, Kina
- TEL:+86-19851302688
- E-Mail: [email protected]
Proizvodi
Brza veza
Vijesti
Mobilni terminal
